流水线可视化解决方案
流水线可视化可以理解为:把产线的工单进度、产量、设备状态、质量异常、物料流转和追溯数据实时采集上来,通过电子看板、工位屏、移动端或数字孪生大屏展示,让车间管理从“事后统计”变成“实时可视、异常可追、责任可落”。
一、流水线可视化要解决什么问题
进度不透明:不知道每条线、每个工位完成了多少,是否按节拍生产。
异常响应慢:设备停机、缺料、不良超标后,信息传递滞后。
数据靠人工补录:班后统计容易失真,难以支撑追溯和绩效。
追溯链条断裂:物料批次、工序参数、质检结果没有绑定到产品或批次。
看板变成“展示屏”:没有稳定采集入口,数据不实时,现场不信任。
二、看板内容
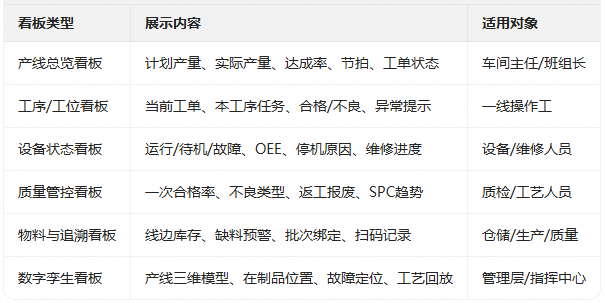
二、数据采集方法
流水线可视化必须建立在真实采集上,否则看板价值会明显下降。常见采集方式包括:
条码/二维码采集:工单码、物料码、半成品码、成品码、箱码/托盘码过站扫描。
固定式读码器:用于输送线、包装线、自动过站点,减少人工扫码。
PDA/手持终端:用于报工、巡检、异常上报、首件确认、返修记录。
工位终端/工业平板:展示SOP、工单信息,并支持过站确认和异常呼叫。
设备接口采集:通过PLC、传感器、OPC UA、Modbus、TCP/IP采集产量、节拍、状态、工艺参数。
安灯/按钮/声光报警:实现缺料、故障、品质异常的现场快速呼叫。
如果现场已有MES、电子看板或数据采集系统,重点是把采集点、码制、工序过站规则和上层系统打通,而不是单独堆硬件。
三、应用流程
工单下发:MES/ERP把生产计划推送到产线。
投料防错:扫描物料码和工单码,校验BOM、批次、有效期。
工序过站:每完成一道工序扫码或自动采集,更新进度。
质量绑定:IQC/IPQC/FQC、测试数据、不良原因绑定到批次或SN。
异常处理:设备故障、缺料、质量异常触发看板报警和责任人推送。
包装赋码:生成成品码、箱码、托盘码,建立多级关联。
入库发货:仓库扫码确认,形成完整追溯档案。
看板展示:产线、车间、管理层看到实时进度、良率、OEE和异常闭环状态。
四、硬件与显示
产线大屏:55–86寸工业显示器或LED屏,适合整线状态展示。
工位屏:15–21寸工业平板,用于SOP、过站、报工和异常呼叫。
手持PDA:适合巡检、盘点、返修、临时过站。
固定读码器:适合高速线、自动输送线、包装线。
条码打印机:用于工单标签、物料标签、成品标签、箱码/托盘码。标签材质、碳带和打印方式需要根据油污、高温、冷凝、金属表面等现场环境匹配,否则会影响识读率和追溯稳定性。
数采网关:用于连接PLC、传感器、称重仪表、测试设备。
四、使用原则
少而精:单屏核心指标不宜过多,优先突出异常和瓶颈。
实时为准:状态类数据尽量秒级刷新,报表类数据可按分钟级更新。
异常驱动:红色报警、黄色预警、绿色正常,让问题一眼可见。
可追溯:每个数据点尽量能回查到工单、批次、人员、设备和时间。
按角色分屏:操作工看本工序,班组长看整线,车间主任看全车间,管理层看汇总趋势。
五、落地路径
先选一条试点产线,明确要解决的是进度、质量、设备还是追溯问题。
梳理采集点:投料、过站、检验、包装、入库哪些环节必须扫码或自动采集。
确定码制和赋码方式:按单品、批次、箱、托盘管理,避免后期追溯断点。
打通MES/看板/追溯系统:让采集数据直接进入业务闭环。
小范围试运行:先跑通报工、异常、看板刷新和追溯查询,再扩展到多线。
- 上一篇 暂无数据!
- 下一篇 车间防错追溯管理系统