数据采集终端在工业生产流程自动化管理上的应用
数据采集终端在工业生产流程自动化管理中的价值,不只是“把数据采上来”,而是把人、机、料、法、环、测这些生产要素实时绑定到工单、工序、批次和追溯档案里,让 MES、电子看板、质量追溯和仓储物流真正跑起来。
一、解决的问题
很多车间的问题并不是没有系统,而是数据滞后、靠人工补录、条码/设备/系统之间断点太多。数据采集终端的作用就是把这些断点接起来。
进度不再靠班后统计:完工、过站、缺料、异常都能实时回写。
质量不再靠事后追溯:物料批次、工艺参数、操作人员、检测结果可以自动关联。
设备不再黑箱运行:运行、停机、故障、工艺参数可被持续采集。
看板不再“假透明”:电子看板数据来自真实采集点,而不是人工填报。
二、常见终端类型与应用场景
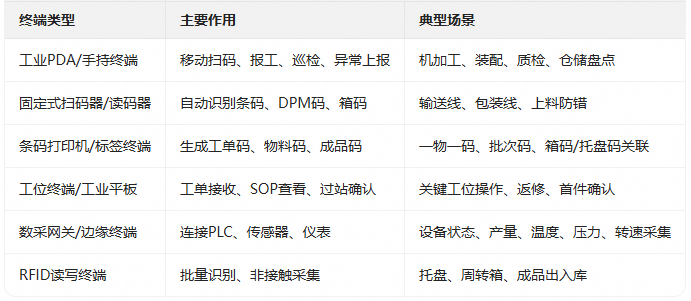
其中,条码打印、标签材质、碳带匹配、移动打印和固定式读码,会直接影响采集成功率。比如油污、反光、高温、冷凝、金属表面或高速产线场景,普通标签和打印方案很容易出现识读失败,需要根据现场环境选配合适的标签材质、碳带和读码器。
三、 在自动化流程中的应用
1、生产执行与报工
工单下发到工位终端或PDA后,操作员扫码即可开始过站。系统自动记录工序、数量、人员、时间,并与MES中的工单进度联动。
对于一人多机的机加工场景,PDA可以把报工从“离岗、集中、滞后”变成“机旁、即时、实时”,减少往返和二次录入。
2、物料防错与批次追溯
上料时扫描物料码、工单码和设备码,系统自动校验BOM、批次、有效期和工序顺序。错料、混料、过期料上线会被即时拦截。
这对汽配、电子、医疗器械、食品包装等需要批次追溯的行业尤其重要。
3、设备数据采集
通过数采网关连接PLC、传感器、仪表或设备网口,采集运行状态、产量、节拍、温度、压力、电流、振动等数据。
这些数据可以支撑设备OEE分析、故障预警、工艺参数绑定和预测性维护。
4、质量管控
IQC/IPQC/FQC、测试数据、不良原因、返修记录都可以通过终端采集。关键工艺参数还能与产品SN自动绑定,实现“一码查全流程”。
5、电子看板联动
采集终端把真实产量、良率、异常、缺料数据实时推送到车间大屏或工位屏,形成生产进度看板、安灯看板、质量看板和绩效看板。
看板如果没有稳定的采集入口,很容易变成“人工录入的展示屏”,价值会明显下降。
6、仓储物流协同
在仓库和产线之间,PDA和固定扫码器可以支撑收货、上架、领料、退料、成品入库、发货校验。配合箱码、托盘码和RFID,还能实现整箱/整托快速流转。
四、选择时需要看的指标
采集对象:只采条码,还是要同时采PLC、传感器、称重、测试数据。
识读环境:是否有油污、反光、金属、高温、低温、粉尘、冷凝水。
码制与标签:一维码、二维码、DPM码、箱码、托盘码;标签材质、碳带、打印方式需要与现场匹配。
移动还是固定:巡检、盘点、报工多用PDA;高速线、自动过站多用固定读码器。
接口与协议:是否支持OPC UA、Modbus、TCP/IP、MQTT、串口、GPIO等。
与MES/ERP/WMS集成:能否直接回写工单、库存、质检和追溯数据。
离线能力:网络波动时能否本地缓存,恢复后自动补传。
数据闭环:采集后是否能触发防错、报警、看板更新和追溯查询。
五、建议
先梳理关键采集点:从投料、过站、检验、包装、入库、发货中挑出最容易产生错料、漏工序、进度失真的环节。
确定码制和赋码方式:明确按单品、批次、箱还是托盘管理,并同步确认标签打印和识读方案。
选择终端组合:移动报工用PDA,自动过站用固定读码器,设备数据用数采网关,关键工位配工位终端。
打通上层系统:把采集数据接入MES、电子看板和追溯平台,避免终端数据停留在本地。
小范围试点:先跑通一个产线或一个工序,再扩展到全车间。
CA-902是针对车间生产线上的“物料、设备、人员”而研制的工业生产流程自动化管理终端,对生产过程中的“物料、设备、人员”信息进行准确采集、整合、集成、分析和共享。为企业车间现场的生产物资管理、车间现场的设备管理和车间现场的人员管理提供了基础信息数据采集,智能终端采集的强大数据流是车间制造管理系统的核心内容,为企业的生产制造、仓储、物流运输、销售管理、售后服务得以全面实现数字化管理,为企业数据流全局透明提供了强大的硬件基础,为企业全面实现管理数字化,无纸化,透明化。
- 上一篇 暂无数据!
- 下一篇 MES系统部署方式和行业适配