利用可视化管理看板实现精益生产
可视化管理看板要真正服务精益生产,关键不在于“屏幕更大、指标更多”,而在于把精益里的节拍、拉动、异常响应、持续改善变成现场实时可见、可行动、可闭环的数据。
一、看板如何支撑精益生产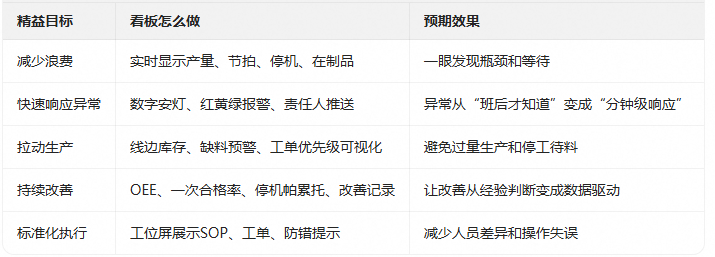
二、看板体系建议分层设计
1. 产线总览看板
展示计划产量、实际产量、达成率、节拍、OEE、异常状态。适合车间主任、班组长使用。
2. 工位看板
展示当前工单、标准作业、本工序目标、合格/不良、异常呼叫。适合一线操作工使用。
3. 设备状态看板
展示运行/待机/故障、停机原因、OEE、维修进度。适合设备、维修和工艺人员。
4. 质量看板
展示一次合格率、不良TOP、返工报废、SPC趋势、批次追溯。适合质检和工艺管理。
5. 物料拉动看板
展示线边库存、缺料预警、配送状态、工单齐套情况。适合仓储、物流和生产协同。
6. 管理驾驶舱
按车间、产线、班次、产品汇总趋势,支持跨线对比和订单交付风险预警。
三、看板选择
建议遵循三条标准:可行动、可归因、可比较。
可行动:看到后能明确下一步动作,比如“当前小时产量低于计划”。
可归因:异常能定位到工序、设备、人员、物料批次。
可比较:能与目标、历史、班次、产线对比,判断是偶发还是持续问题。
单屏核心指标建议控制在 7±2 个,优先展示偏差和异常,而不是堆砌绝对值。
四、看板数据采集
看板必须有稳定采集入口,否则容易变成“人工录入的展示屏”。
常见方式:设备PLC、传感器采集运行状态、产量、节拍、工艺参数;条码/二维码扫码过站,绑定工单、物料、批次、人员;PDA/工位终端用于报工、巡检、异常上报、首件确认;MES/ERP/WMS提供工单、BOM、库存、订单进度;安灯按钮、声光报警、移动端推送形成异常闭环。
其中,条码采集的稳定性很依赖现场环境。油污、反光、金属表面、高温冷凝、高速输送等场景,需要匹配合适标签材质、碳带和读码器,否则会影响过站率和追溯准确性。
五、试点产线(明确要解决进度、质量、设备还是物料问题)
梳理采集点:投料、过站、检验、包装、入库哪些环节必须自动采集。
统一数据口径:OEE、良率、停机分类、工单状态要全车间一致。
绑定管理动作:把看板嵌入班前会、班中巡检、班后复盘。
形成闭环:异常触发后要有责任人、处理时限、关闭记录和复盘。
逐步扩展:从单线试点到全车间,再延伸到订单交付、质量追溯和供应链协同。
如果车间已经有MES、电子看板或数据采集系统,建议优先做“产线进度 + OEE + 异常安灯 + 批次追溯”;如果现场基础还比较弱,可以先从轻量看板切入,先把真实数据采准,再逐步接入排产、质量、物料和仓储模块。
- 上一篇 暂无数据!
- 下一篇 有机产品质量追溯解决方案